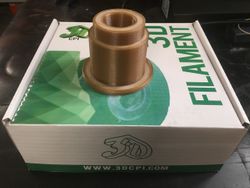
Les polymères PEEK (polyéther éther cétone) sont obtenus par polymérisation de croissance graduelle. Le PEEK est un thermoplastique semi-cristallin possédant d'excellentes propriétés mécaniques et chimiques qui se maintiennent à des températures élevées. Le PEEK est considéré comme l'un des thermoplastiques d'ingénierie les plus performants au monde.
Le PEEK est utilisé pour fabriquer des articles destinés à des applications exigeantes dans les industries aérospatiale, automobile, pétrolière et gazière, ainsi que dans le secteur médical. Le filament PEEK présente des propriétés uniques car il ne entre pas en contact avec l'eau pendant le processus de production et est emballé directement dans un emballage sous vide. Ces propriétés rendent le filament PEEK particulièrement adapté à l'utilisation sur des imprimantes 3D FDM et FFF. Le matériau présente une excellente adhésion entre les couches, ce qui entraîne une amélioration significative de la résistance aux chocs, de la résistance, de la durabilité et du processus d'impression.
Conditions d'impression recommandées :
- Température de l'extrudeuse : 375 – 410 °C (inférieure aux filaments PEEK concurrents)
- Température du lit : 130 – 160 °C
- Température de l'enceinte (si votre imprimante en est équipée) : 70 – 150 °C
- Vitesse d'impression : 10-50 mm/s pour une hauteur de couche de 0,2 mm, rapide comme indiqué par les résultats de recuit (post-cristallisation)
- Pièces PEEK imprimées en 3D : Les pièces imprimées en PEEK doivent être recuites après l'impression afin d'augmenter la cristallinité de la résine. Le recuit maximisera les propriétés mécaniques, thermiques et chimiques.
Vous pouvez suivre ces instructions de recuit pour vos pièces PEEK :
- Étape 1 : Placez les pièces imprimées dans un four froid à température ambiante.
- Étape 2 : Réglez la température à 120 °C et laissez stabiliser pendant 1 heure.
- Étape 3 : Après 1 heure, augmentez la température du four à 150 °C et laissez stabiliser de 1 à 3 heures supplémentaires (plus longtemps pour les pièces plus épaisses / plus grandes).
- Étape 4 : Après avoir chauffé à 150 °C à l'étape 3, réduisez la température à 100 °C et laissez stabiliser pendant 30 minutes.
- Étape 5 : Après 30 minutes, éteignez le four et laissez les pièces imprimées revenir à température ambiante à l'intérieur du four lors du refroidissement.
| Température de la 1ère couche | - |
|---|
| Densité | - |
|---|
| Point de fusion | - |
|---|
| Poids emballage (avec boîte) | 1,45 kg env. |
|---|
| Allongement | - |
|---|
| Température de déformation | - |
|---|
| Indice de fusion | - |
|---|
| Température de décomposition | - |
|---|
| Température du lit chauffant | - |
|---|
| Température d'impression recommandée | - |
|---|
| Vitesse | - |
|---|
| Dimensions emballage (avec boîte) | 235 x 215 x 80 mm |
|---|
| Tolérance | - |
|---|